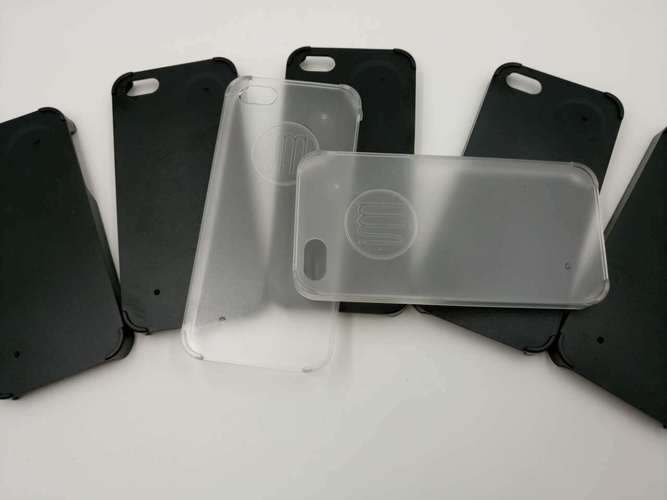
在智能手机快速迭代的今天,外观质感、轻薄化与成本控制成为产品竞争的关键要素。塑料手机外壳凭借其可塑性强、重量轻、成本适中且易于实现复杂结构design的优势,依然是中低端机型及部分旗舰机中框/后盖的主流选择。而在塑料外壳的背后,模具研发与注塑生产工艺直接决定了产品的外观品质、尺寸精度与量产效率。本文围绕塑料手机外壳模具的设计开发、注塑模具的制造、产品生产及手机整机研发流程,做一次系统梳理。\n\n一、塑料手机外壳模具:设计要点与关键结构\n塑料手机外壳模具(常称为注塑模具)是将熔融塑料成型为手机壳体的核心工装。手机外壳通常具有壁薄(0.6–1.2mm)、曲面复杂、表面要求高(高光、蚀纹或哑光)等特点,因此模具设计需重点关注以下方面:\n\n1. 浇注系统设计:针对薄壁壳体,常采用热流道或针点进胶,以减小流动阻力、降低内应力并避免熔接痕出现在外观面。进胶位置需结合手机壳体的结构强度与外观要求综合确定。\n2. 冷却系统:随形冷却水道可显著缩短成型周期并减少翘曲变形;对于高光面模具,冷却均匀性直接影响表面光泽的一致性。\n3. 顶出与脱模:手机壳体多为深腔薄壁件,通常采用推板顶出或气辅顶出,并配合合理的脱模斜度(0.5°–1.5°),确保产品不变形、不拉伤。\n4. 排气设计:薄壁高速注射易产生困气,需在分型面、镶件配合处设置排气槽(深度0.02–0.03mm),或采用透气钢镶件。\n5. 模具材料与表面处理:外观面模仁常选用S136、NAK80等镜面钢材,经抛光至Ra0.05μm以下;非外观面可选用718H等预硬钢,兼顾成本与寿命。\n手机外壳模具的寿命通常要求达到30万–50万模次以上,对于大批量订单甚至需要百万模次级别的模具钢与热处理方案。\n\n二、塑料注塑模具:制造流程与工艺控制\n从模具设计到成品注塑模具交付,典型流程包括:\n\n1. 模流分析(Moldflow):在开模前模拟填充、保压、冷却与翘曲,预判缩痕、熔接痕、气穴位置,优化浇口与冷却布局,降低试模风险。\n2. 模具加工:CNC粗加工→精加工→电火花(EDM)→线切割→深孔钻→抛光/蚀纹。手机外壳对外观面要求极高,抛光与蚀纹工序需严格控制纹路深度与均匀性。\n3. 模具装配与试模(T0/T1):完成装配后进行首次试模,检查外观、尺寸、装配干涉等;通过调整注塑工艺参数(温度、压力、速度、保压曲线)或修模,逐步达到量产标准。\n4. 注塑工艺窗口确定:建立稳定的工艺窗口,包括料温(PC/PMMA/PC+ABS等材料差异较大)、模温(高光模温可达80–120℃)、注射速度与保压压力。对于高光手机外壳,常采用快速热循环(RHCM)技术,在充填与保压阶段快速加热模壁,冷却阶段快速降温,以消除熔接痕并提升表面光泽。\n\n三、产品生产:注塑成型与后处理\n手机塑料外壳的量产环节主要包含:\n\n1. 注塑成型:采用高精度电动注塑机(锁模力通常在100–250吨),配合机械手自动取出,实现全自动或半自动生产。薄壁件注射速度高,需关注飞边、困气与变形问题。\n2. 后处理:包括去浇口、打磨、喷涂(底漆+色漆+UV面漆)、真空镀膜(NCVM不导电镀膜)、丝印/移印、激光雕刻等。其中NCVM工艺可实现金属质感同时不屏蔽信号,是中高端塑料手机后盖的常见方案。\n3. 质量检测:尺寸测量(CMM)、外观检验(色差仪、光泽度计、目视)、附着力测试(百格刀)、耐磨与耐化妆品测试等,确保外壳满足手机整机的可靠性与外观标准。\n4. 组装与整机测试:将外壳与中框、屏幕、电池、主板等组装后,需进行跌落、盐雾、高低温、ESD等整机可靠性测试,验证外壳与整机设计的匹配性回归。\n\n四、手机研发:从ID到量产的系统工程\n手机研发是一个跨学科的系统工程,塑料外壳模具与注塑生产只是其中一环,但需要与整体研发流程紧密咬合:\n\n1. ID与CMF设计:工业设计师确定外形轮廓与材质色彩工艺(CMF),结构工程师同步进行壁厚、加强筋、螺丝柱与卡扣设计,确保可注塑性与装配强度。\n2. 结构设计与模具可行性评审(DFM):在开模前进行DFM分析,检查脱模方向、倒扣处理(斜顶/滑块)、壁厚均匀性,避免后期模具大改。\n3. 手板与试产:通过CNC手板或3D打印验证外观与装配,随后开试模模具进行小批量试产,验证注塑工艺与后处理良率。\n4. 量产与迭代:试产通过后进入量产;同时散热性能、天线性能等机型测试可能反馈至壳体结构(如增加散热孔、规避天线净空区),需要随时在注塑沟通过程与整行业一致性偏差能导致的组印工艺方做微调都依赖早期充分的全球产品研发团队通常需方案并行,需压缩可靠性的协同:每个环境,模具研发与手机内外部合作在压缩的项目周期内的管理具有共性管理:多个专业团队沟通滞后往往导致试模延期问题最大化:需要一个强大的产品结构性验证通路以解决匹配干涉—全局的项目规划能力和持续试模能力是支撑高水平输出的关键能力标签。注塑作为中间制造环节项目管理的难点同样:软模试模/硬模节点与长周期采购(如模具钢、CNC外协)需严格追踪;外观件由于人眼等美观天然敏感性优评规则相对主观—所以要建立标样和限度样板的主客观标准并重复交叉验证并良率并商道累积主流程数据以减少隐性风险的质量均要做到周期闭环管理系统协同因素之必须以此系统工态并持续优化方法理念—
塑料手机外壳模具与注塑生产 从研发到量产的全流程解析
如若转载,请注明出处:http://www.daxianfantai.com/product/36.html
更新时间:2026-10-31 17:56:55